
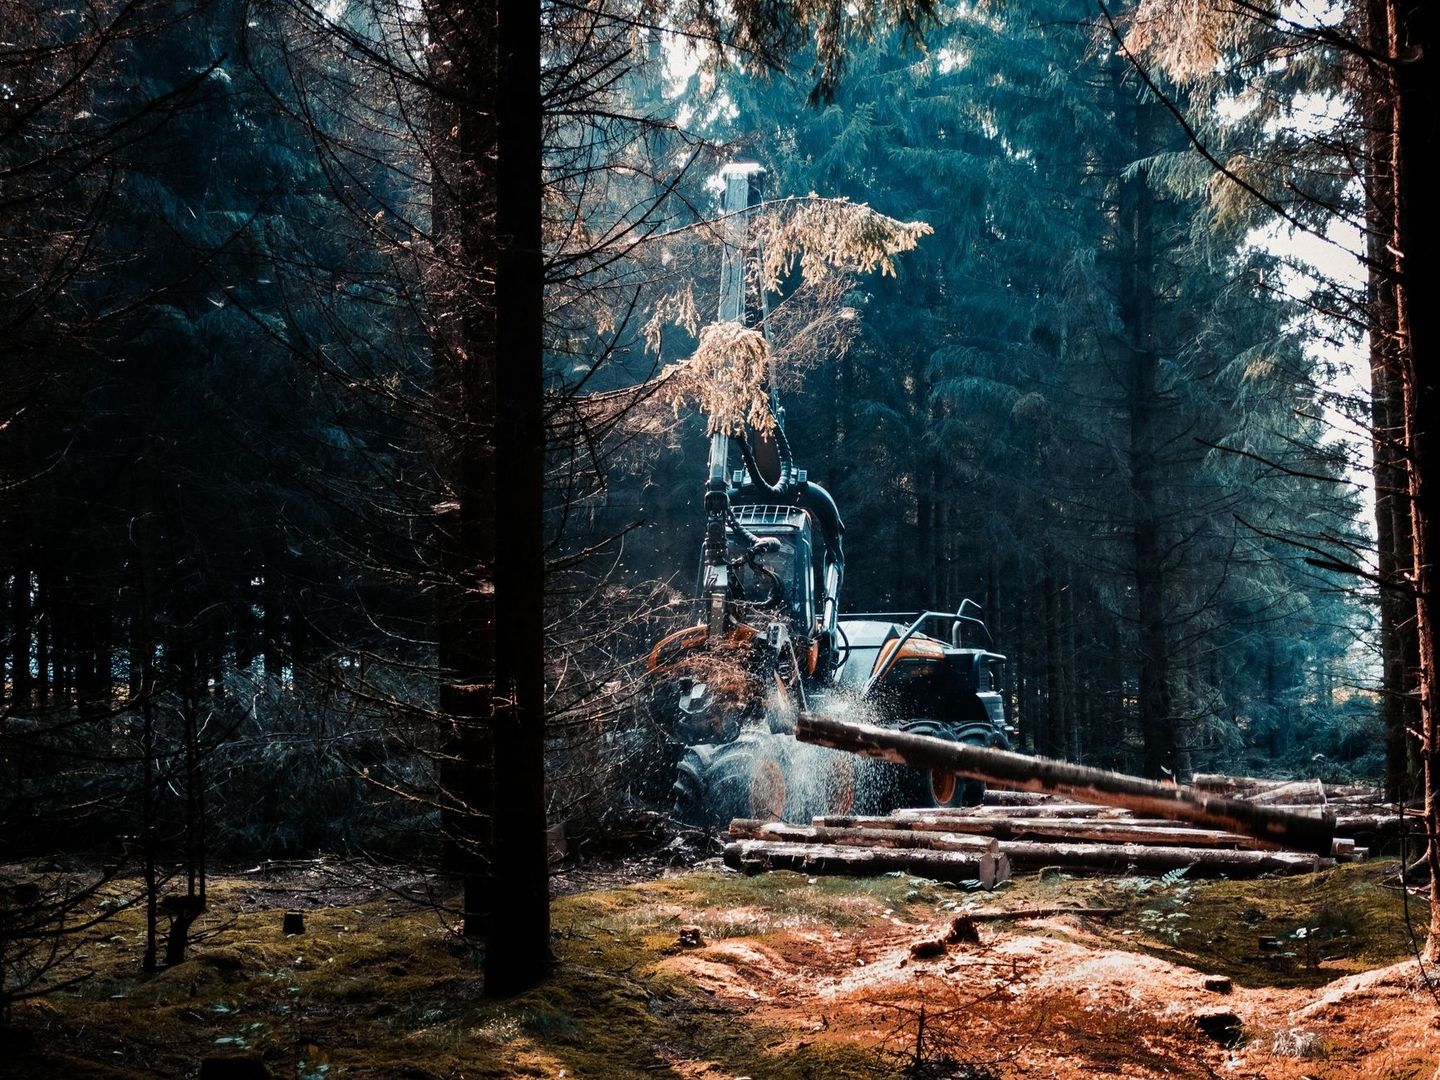
Vom Schraubenschlüssel zur Systemdiagnose im modernen Forstbetrieb
Die Instandhaltung forstlicher Maschinen verändert sich grundlegend. Harvester und Forwarder bestehen längst nicht mehr nur aus Motor, Getriebe, Hydraulik, Fahrwerk und Anbaugeräten. In ihnen arbeiten vernetzte Sensoren, elektronische Steuergeräte, dezentrale Ein- und Ausgangsmodule, Stellglieder und Kommunikationssysteme zusammen. Mechanische Belastbarkeit bleibt unverzichtbar, doch die wirtschaftliche Verfügbarkeit der Maschine hängt zunehmend davon ab, ob ein Fehler im Gesamtsystem schnell eingegrenzt und belastbar bewertet werden kann.
Der Einsatz im Bestand verschärft diese Aufgabe. Schlamm, Feuchtigkeit, Staub, Temperaturschwankungen, Vibrationen und wechselnde Lastzustände beanspruchen Steckverbindungen, Leitungen, Sensoren und Hydraulikkomponenten gleichzeitig. Ein scheinbar einfacher Ausfall kann deshalb mehrere Ursachen haben: Ein Drucksensor liefert falsche Werte, ein Kabel ist beschädigt, ein CAN-Bus wird gestört oder eine Software verarbeitet ein Signal nicht korrekt. Dieser Beitrag zeigt, welche Kernkompetenzen künftig erforderlich sind und wie Forstbetriebe vorhandene Fachkräfte praxisnah für Steuerungstechnik, Bus-Diagnose und vorausschauende Instandhaltung qualifizieren können.
Steuerungstechnik und dezentrale Architekturen in Erntemaschinen
Moderne Erntemaschinen nutzen meist eine verteilte Steuerungsarchitektur. Statt sämtliche Signale zu einem zentralen Schaltschrank zu führen, werden Sensoren und Aktoren über dezentrale I/O-Module in Maschinennähe angebunden. Die Kommunikation erfolgt häufig über CAN-Bus-Systeme. Dabei werden Daten nicht einfach über einzelne Leitungen von einem Gerät zum nächsten übertragen, sondern als Nachrichten mit Kennungen im gemeinsamen Netzwerk ausgetauscht. Steuergeräte können daraus Drehzahlen, Drücke, Temperaturen, Positionen oder Betriebszustände ableiten und unmittelbar auf Ventile, Pumpen, Motoren und Stellglieder einwirken.
Für den Service bedeutet das einen Perspektivwechsel. Ein Fehlercode ist nicht automatisch die Ursache des Problems, sondern zunächst ein Hinweis auf eine erkannte Abweichung. Entscheidend ist die strukturierte Signalverfolgung: Wird das Signal am Sensor korrekt erzeugt? Kommt es am I/O-Modul an? Wird es auf dem Bus übertragen? Verarbeitet das zuständige Steuergerät die Information richtig? Und reagiert der Aktor anschließend wie vorgesehen? Diese Denkweise verbindet die klassischen Grundlagen der Mechanik, Hydraulik und Elektrik mit Netzwerktechnik, Messverfahren und Softwareverständnis. Die Berufsprofile der Mechatronik zeigen genau diese Verbindung aus Montage, Prüfung, Wartung, Steuerungstechnik und Fehlerbehebung.
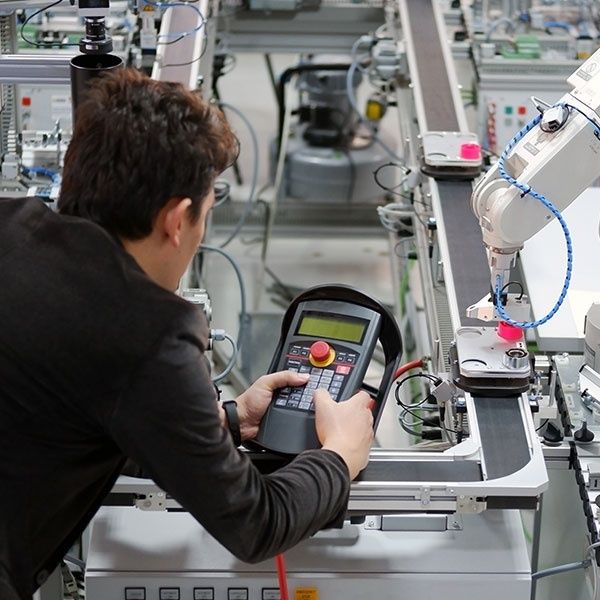
SPS und Edge-Controller müssen im Forsteinsatz nicht nur leistungsfähig, sondern auch robust und wartbar sein. Hohe Vibrations- und Schockbelastungen, begrenzter Bauraum sowie Feuchtigkeit und Verschmutzung stellen besondere Anforderungen an Gehäuse, Stecksysteme, Spannungsversorgung und elektromagnetische Verträglichkeit. Gleichzeitig sollte die Architektur Erweiterungen ermöglichen, etwa zusätzliche Sensoren für Kraftstoffverbrauch, Kranbewegungen oder Schwingungen. Bei der Planung hilft ein klares Anforderungsprofil, das Normalbetrieb, Störfälle, manuelle Betriebsarten, Alarmgrenzen, Datenaufzeichnung und Zugriffsrechte beschreibt. Für die Aus- und Weiterbildung können internationale Berufsbilder und Kompetenzübersichten wie das Skills Matching Tool: Forest Products eine zusätzliche Orientierung geben.
- Sensoren: Druck-, Temperatur-, Drehzahl-, Positions-, Füllstands- und Schwingungssensoren erfassen den Maschinenzustand.
- Dezentrale I/O-Module: Sie bündeln Signale in der Nähe der jeweiligen Baugruppe und verringern den Verkabelungsaufwand.
- Steuergeräte und Edge-Controller: Sie verarbeiten Daten lokal, steuern Funktionen und können Auffälligkeiten bereits auf der Maschine bewerten.
- CAN-Bus und Diagnoseanschlüsse: Sie ermöglichen Kommunikation, Parametrierung, Fehlerspeicherabfrage und Messwertanalyse.
- Hydraulische Aktoren: Ventile, Pumpen und Stellglieder setzen elektronische Steuerbefehle in mechanische Arbeit um.
Vergleich der Anforderungsprofile im forsttechnischen Service
Traditionelle Werkstattkompetenz bleibt das Fundament. Verschleiß an Schläuchen, Dichtungen, Lagern, Ketten, Greifern und Hydraulikkomponenten muss weiterhin erkannt und fachgerecht behoben werden. Neu ist, dass sich der Zustand vieler Bauteile nicht mehr allein durch Sichtprüfung, Geräusch oder mechanische Messung beurteilen lässt. Ein Ventil kann mechanisch leichtgängig sein und dennoch wegen eines fehlerhaften Ansteuersignals nicht korrekt arbeiten. Umgekehrt kann ein elektronischer Fehler durch eine instabile Versorgungsspannung oder eine beschädigte Masseverbindung ausgelöst werden.
Die telemetriegestützte Fehlersuche erweitert den Blick über die einzelne Maschine hinaus. Betriebsstunden, Lastprofile, Warnmeldungen, Temperaturverläufe und Kraftstoffdaten können Hinweise liefern, bevor ein Ausfall eintritt. Das setzt jedoch eine saubere Dateninterpretation voraus. Nicht jede Warnung verlangt sofort den Austausch eines Bauteils. Entscheidend sind Häufigkeit, Betriebszustand, zeitlicher Verlauf und Zusammenhang mit anderen Signalen. Ein Servicetechniker benötigt deshalb neben Messgeräten auch die Fähigkeit, Daten plausibel zu prüfen und technische Hypothesen gegeneinander abzuwägen.
| Traditionelles Kompetenzfeld | Erweitertes mechatronisches Kompetenzfeld |
|---|---|
| Mechanische Fehlersuche an Motor, Fahrwerk und Kran | Systemische Analyse von Sensor, Steuergerät, Bus und Aktor |
| Hydraulikdruck messen und Komponenten tauschen | Drucksignal, Ventilansteuerung und hydraulische Reaktion gemeinsam bewerten |
| Fehler nach sichtbaren Schäden suchen | Fehlerspeicher, Live-Daten und Signalverläufe strukturiert auswerten |
| Reparatur nach eingetretenem Ausfall | Wartung anhand von Zustandsdaten und Verschleißindikatoren planen |
| Dokumentation von Arbeitsauftrag und Ersatzteilen | Verknüpfung von Reparaturhistorie, Betriebsdaten und wiederkehrenden Fehlerbildern |
| Erfahrung als zentrale Entscheidungsgrundlage | Erfahrung kombiniert mit Messwerten, Diagnosesoftware und nachvollziehbaren Prüfabläufen |
Sensorik und vorausschauende Instandhaltung im praktischen Holzeinschlag
Condition Monitoring bezeichnet die laufende Überwachung des Maschinenzustands. Drucksensoren können Auffälligkeiten in Hydraulikkreisen sichtbar machen, Temperatursensoren weisen auf Überlastung, unzureichende Kühlung oder Schmierungsprobleme hin. Schwingungssensoren liefern Informationen über Lager, Wellen, Pumpen oder rotierende Aggregate. Im Forstbetrieb müssen solche Signale immer im Kontext betrachtet werden. Ein kurzfristiger Druckanstieg während eines schweren Kranhubs ist anders zu bewerten als derselbe Wert bei einer stabilen Teillast. Auch Außentemperatur, Holzart, Gelände, Arbeitsverfahren und Bedienverhalten beeinflussen die Messdaten.
Predictive Maintenance geht einen Schritt weiter. Ziel ist nicht, jede Komponente nach einem starren Intervall zu tauschen, sondern Wartungsbedarf aus Zustandsverläufen und bekannten Verschleißmustern abzuleiten. Typische Verfahren reichen von festen Grenzwerten über Trendanalysen bis zu statistischen Modellen und automatischer Anomalieerkennung. Moderne Forschungsansätze verbinden hochauflösende Sensorik mit Schwingungs-, Wärme- und Akustikdaten, lokaler Datenverarbeitung und Schätzungen der verbleibenden Nutzungsdauer. Für einen Forstbetrieb ist jedoch nicht das technisch komplexeste Modell automatisch die beste Lösung. Entscheidend ist, ob die Analyse eine konkrete Entscheidung unterstützt.
Eine praxistaugliche Wartungsentscheidung kann beispielsweise lauten: Der Hydraulikfilter wird beim nächsten planbaren Einsatz gewechselt, ein Lager wird bei der nächsten Werkstattzufahrt überprüft oder die Maschine wird wegen einer sicherheitsrelevanten Abweichung sofort aus dem Bestand genommen. Dazu müssen Rohsignale in verständliche Zustände übersetzt werden. Forschungseinrichtungen an traditionsreichen Waldstandorten wie Freiburg im Breisgau beschäftigen sich mit den Voraussetzungen zuverlässiger digitaler Sensorik im Waldeinsatz. Der Standort Freiburg im Breisgau steht dabei beispielhaft für die Verbindung von Forstwissenschaft, Technik und praktischer Waldbewirtschaftung.
- Rohsignal prüfen: Sind Werte vollständig, plausibel und frei von offensichtlichen Ausreißern?
- Betriebskontext ergänzen: Welche Last, Drehzahl, Temperatur und Arbeitsfunktion lagen zum Messzeitpunkt vor?
- Verlauf bewerten: Ist eine einmalige Abweichung erkennbar oder entwickelt sich ein stabiler Trend?
- Risiko einordnen: Betrifft die Auffälligkeit Sicherheit, Maschinenverfügbarkeit, Kosten oder nur den Komfort?
- Maßnahme festlegen: Sofortstopp, Prüfung im Feld, planbare Werkstattarbeit oder weitere Beobachtung.
Vier Schritte zur betriebsinternen Qualifizierung bestehender Fachkräfte
Die Umstellung auf mechatronische Instandhaltung muss nicht mit einem vollständigen Austausch des Werkstattteams beginnen. In vielen Betrieben sind umfangreiche Erfahrungen mit Hydraulik, Motoren, Fahrwerken und Einsatzbedingungen vorhanden. Diese Kompetenzen bilden eine wichtige Grundlage. Der Qualifizierungsbedarf sollte deshalb systematisch erfasst werden: Welche Mitarbeiter können Schaltpläne lesen? Wer beherrscht Spannungs-, Widerstands- und Druckmessungen? Wer hat Erfahrung mit CAN-Bus-Diagnose, Parametrierung oder Telemetriedaten? Eine solche Bestandsaufnahme verhindert pauschale Schulungen und schafft klare Prioritäten.
Für weiterführende Bildungswege können Bildungsdatenbanken und Ausbildungskompass-Angebote eine Orientierung geben. Der österreichische AMS Ausbildungskompass bündelt Informationen zu Bildungswegen und verweist auch auf Möglichkeiten der Aus- und Weiterbildungsförderung. Für den betrieblichen Alltag sind meist kurze, auf die eingesetzten Maschinentypen zugeschnittene Module wirksamer als rein theoretische Lehrgänge. Entscheidend ist die Verbindung von Schulung, praktischer Messung und dokumentierter Anwendung.
- Grundlagen und Lücken erfassen: Das Werkstattteam bewertet Kenntnisse in Elektrik, Hydraulik, Sensorik, Schaltplanlesen, Messmethodik und digitaler Dokumentation. Für jede Rolle werden Mindestkompetenzen und Vertretungsregelungen festgelegt.
- Herstellerschulungen gezielt nutzen: Diagnosesoftware, Steuergeräte, Bus-Systeme und Sicherheitsfunktionen sollten an den tatsächlich eingesetzten Maschinen geschult werden. Nach jedem Lehrgang braucht es einen Praxisauftrag, etwa die Analyse eines gespeicherten Fehlers oder die Prüfung eines Sensorsignals.
- Mobile Diagnosetechnik einführen: Servicetechniker benötigen robuste Laptops oder Tablets, geeignete Adapter, Messgeräte, Stromlaufpläne und Zugriff auf aktuelle Servicedokumentation. Ein standardisierter Prüfablauf verhindert, dass im Bestand nur auf Verdacht Teile getauscht werden.
- Wissen zwischen Mechatronikern und Maschinenführern verankern: Maschinenführer erleben Veränderungen bei Geräusch, Bedienverhalten, Leistung und Kraftstoffverbrauch oft früher als die Werkstatt. Regelmäßige Rückmeldungen, standardisierte Störmeldungen und kurze Nachbesprechungen machen dieses Erfahrungswissen nutzbar.
Besonders wirksam ist ein gemeinsames Fehlerarchiv. Dort werden Symptom, Betriebszustand, Messwerte, Ursache, Reparatur und Ergebnis festgehalten. Nach einigen Monaten entstehen daraus betriebseigene Fehlerbilder, die schneller zugeordnet werden können als allgemeine Herstellerlisten. Gleichzeitig verbessert die Dokumentation die Ersatzteilplanung und zeigt, welche Komponenten tatsächlich häufig ausfallen. Datenschutz, Zugriffsrechte und die sichere Übertragung von Maschinendaten sollten dabei von Anfang an geregelt werden.
Zukunftssichere Forsteinheiten durch mechatronische Kompetenzallianzen
Mechatronik und Datenanalyse ersetzen das handwerkliche Können nicht. Sie erweitern es strategisch. Wer Hydraulik, Mechanik und Einsatzbedingungen versteht, kann digitale Messwerte wesentlich besser bewerten als jemand, der nur Softwaremeldungen abliest. Umgekehrt ermöglicht die systemische Diagnose, versteckte Ursachen früher zu erkennen und unnötige Teilewechsel zu vermeiden. Die stärkste Lösung entsteht daher aus einer Kompetenzallianz zwischen erfahrenen Mechanikern, Elektronik- und Diagnosespezialisten, Maschinenführern und Betriebsleitern.
Für Betriebsleiter empfiehlt sich ein schrittweises Vorgehen. Zuerst sollten die kritischsten Maschinenfunktionen, häufigsten Ausfälle und teuersten Standzeiten ermittelt werden. Danach folgen gezielte Schulungen, standardisierte Prüfabläufe, mobile Diagnosetechnik und ein belastbares Datenmodell. So entsteht vom Überblick zur Umsetzung ein Instandhaltungsprozess, der ökologisch sinnvoll und operativ machbar bleibt. Weniger ungeplante Fahrten, präziser geplante Werkstatttermine, längere Komponentenlebensdauer und höhere Maschinenverfügbarkeit verbessern nicht nur die Wirtschaftlichkeit. Sie schaffen auch die Grundlage für einen kontrollierten, ressourcenschonenden Maschineneinsatz im Wald.